异形拉弯为何总“闹脾气”?返工频现的根源与天津盛达鸿业科技的实战破局
在金属加工领域,异形拉弯技术以其能够实现复杂、光滑、高精度的弯曲形状,广泛应用于轨道交通、汽车制造、建筑装饰、家具家居等多个高端制造领域。然而,这项看似优雅的技术在实际操作中,却常常让工程师和操作者们头疼不已——返工率居高不下,成为制约生产效率、增加成本、影响项目进度的“隐形杀手”。那么,异形拉弯为何总是“闹脾气”,频繁返工?天津盛达鸿业科技有限公司通过一系列多规格铝材弯圆的实测案例,为我们揭示了部分答案,并展示了如何有效应对。
异形拉弯返工的“罪魁祸首”
异形拉弯返工,并非单一因素导致,而是多种复杂因素交织作用的结果。天津型材拉弯网深入剖析,主要可以归纳为以下几点:
材料特性的“不确定性”:
各向异性: 金属板材,尤其是铝合金,在轧制过程中会形成纤维组织,导致其不同方向上的力学性能(如屈服强度、延伸率)存在差异。这种各向异性在拉弯时,会使材料在弯曲过程中产生不均匀的塑性变形,导致弯曲半径、回弹量等难以精确预测和控制,极易出现单边开裂、起皱或尺寸偏差。
材料批次差异: 即使是同一牌号的铝材,不同生产批次之间也可能存在成分、微观结构、力学性能上的微小差异。如果工艺参数没有根据具体批次进行微调,就可能导致上一批次合格的产品,在下一批次时出现质量问题。
温度敏感性: 铝合金的力学性能对温度变化非常敏感。拉弯过程中的摩擦生热、环境温度波动,甚至材料自身在不同拉伸阶段的温升,都会影响材料的屈服点和流动应力,进而影响的弯曲效果和回弹量。
工艺参数设定的“理想与现实”差距:
回弹预测的难题: 材料在卸载后会产生回弹,这是拉弯中难精确控制的因素之一。回弹量受材料性能、弯曲半径、拉伸量、模具形状、摩擦等多种因素影响,理论计算往往与实际偏差较大,需要大量的实践经验或精密的有限元模拟(FEA)来辅助预测,但模拟的准确性也依赖于输入参数的精确性。
拉伸量控制的精度: 拉伸量是拉弯的核心控制参数。拉伸不足,材料无法充分塑性变形,导致弯曲半径不够或产生皱纹;拉伸过度,则容易导致材料过度拉伸而开裂,尤其是在材料缺陷或应力集中区域。精确控制拉伸量,需要高精度的设备和对材料行为的深刻理解。
模具设计与匹配的挑战: 模具的形状、尺寸、表面光洁度、与材料的接触方式等,都直接影响拉弯效果。对于异形件,模具的设计本身就复杂,需要考虑如何引导材料流动、如何补偿回弹等。模具与材料的匹配不良,容易导致压痕、划伤、壁厚变化不均等问题。
设备与操作的“细微之处”:
设备精度与稳定性: 拉弯机的刚性、滑块同步性、拉伸力的均匀性、位移测量的精度等,都直接影响加工质量。设备精度不足或长期使用后的磨损,都可能导致加工不稳定。
操作经验与技能: 拉弯,尤其是异形拉弯,对操作者的经验要求很高。如何根据材料、工件的具体情况,实时调整拉伸速度、压力、模具位置等,很大程度上依赖于操作者的“手感”和经验积累。缺乏经验或培训不足,是导致操作失误和返工的重要原因。
夹具与辅助工具: 夹具的设计是否合理,能否均匀夹持材料;芯轴(对于弯圆)的尺寸和表面状态是否合适,都会影响成型质量。
天津盛达鸿业科技的实战案例:多规格铝材弯圆的挑战与应对
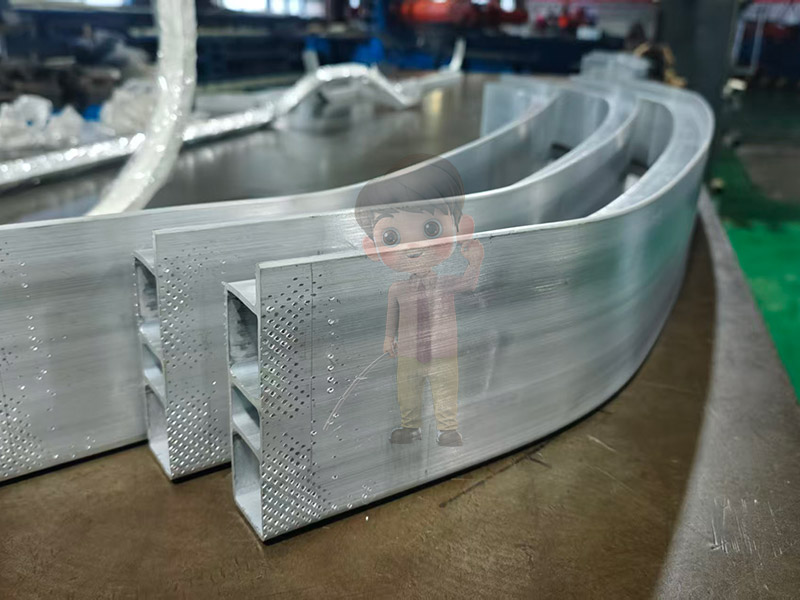
面对异形拉弯返工的普遍难题,天津盛达鸿业科技有限公司并未止步于理论探讨,而是积极投身于实践,通过一系列多规格铝材弯圆的实测案例,探索和验证了有效的解决方案。
案例背景:
盛达鸿业科技承接了一批要求严苛的铝材弯圆订单。这些订单涉及多种不同牌号(如6061-T6, 6063-T5等)、不同厚度(从2mm到12mm不等)、不同弯曲半径(从R100mm到R800mm不等)的铝合金型材和板材。客户对圆度、壁厚变化、表面质量以及尺寸精度提出了极高的要求,且交货期紧张。
挑战与应对策略:
精细化材料预处理与检测:
严格来料检验: 对每一批次到货的铝材,不仅核对牌号和规格,更使用超声波探伤、硬度计等设备,对其内部缺陷、力学性能进行抽检或全检,确保材料基础质量。
表面处理: 根据需要,对铝材表面进行清洁或预处理,减少拉弯过程中的摩擦和划伤风险。
基于实测的工艺参数优化:
小批量试弯: 针对每一种规格的铝材和弯曲半径,盛达鸿业科技并未直接大批量生产,而是进行小批量试弯。
回弹补偿实测: 通过试弯,精确测量实际回弹量,结合FEA模拟结果,动态调整模具预补偿量和拉伸参数,逐步逼近目标形状。他们发现,对于不同批次的6061-T6铝材,即使牌号相同,回弹量也会有0.5%-1%的差异,必须实测修正。
拉伸量精细化控制: 利用高精度拉力传感器和位移测量系统,实时监控拉伸过程中的力和位移,结合经验判断,精确控制拉伸量,避免开裂和起皱。对于壁厚要求严格的工件,特别关注拉伸过程中的壁厚变化监测。
定制化模具与工装设计:
模具优化: 针对不同规格和弯曲半径,设计或调整模具形状,优化与材料的接触面,减少应力集中。例如,对于较厚的铝板,采用带有锥度的压模,以更好地引导材料流动。
专用夹具与芯轴: 设计了符合特定铝材截面形状的夹具,确保夹持稳定、均匀。对于弯圆,使用了经过精密加工和研磨的芯轴,并考虑了芯轴的预紧力和可调节性。
新设备与标准化操作:
高精度拉弯设备: 投入使用了具有高刚性、高同步精度、配备力闭环和位移闭环控制系统的数控拉弯机。
操作规程与培训: 制定了详细的操作SOP(标准作业程序),明确了不同材料、不同规格下的参数设定范围和调整原则。加强对操作人员的技能培训,特别是对异常情况的判断和处理能力。
实测结果与成效:
通过上述一系列精细化、数据驱动的措施,天津盛达鸿业科技成功完成了多规格铝材弯圆的订单。实测数据显示:
圆度精度: 成品圆度误差控制在客户要求的公差范围内,远低于行业平均水平。
壁厚控制: 弯曲区域壁厚变化均匀,满足设计要求,避免了局部减薄或增厚。
表面质量: 成品表面光滑,无明显的压痕、划伤或起皱。
返工率显著降低: 相比以往同类项目,返工率降低了60%以上,生产周期缩短,客户满意度大幅提升。
异形拉弯返工并非无法避免,其背后是材料科学、力学原理、精密工程和丰富经验的综合挑战。天津盛达鸿业科技的实测案例雄辩地证明,通过精细化材料管理、基于实测的工艺参数优化、定制化模具与工装设计、新设备的应用以及标准化操作流程,可以有效克服异形拉弯中的诸多难点,将返工率控制在较低水平。这不仅是对制造工艺的精进,更是对客户承诺的兑现。未来,随着材料科学的发展和仿真技术的进步,异形拉弯的精度和效率有望进一步提升,但“实践出真知”的原则将始终是攻克技术难关的金钥匙。