为什么同样的材料,天津折弯加工厂不同加工方案会影响成品效果?
在钣金加工行业中,材料是决定产品质量的重要基础,但并不是决定成品效果的唯一因素。很多客户在选择天津折弯加工厂时,都会发现一个问题:即使使用相同规格、相同厚度的金属板材,不同厂家加工出来的产品,在尺寸精度、折弯角度、表面质量以及整体外观上,仍然可能存在明显差异。
出现这种情况,主要是因为折弯加工并不是简单地将金属板材压弯,而是一个涉及材料性能、设备精度、模具选择、加工工艺和操作经验的综合过程。不同的加工方案,会对材料的受力状态、变形规律以及成型效果产生不同影响。因此,选择合理的加工方案,是保证钣金产品质量的重要前提。
一、材料相同,但折弯受力方式不同
金属板材在折弯过程中,需要通过外力使其产生塑性变形。板材内侧受到挤压,外侧受到拉伸,中间则形成相对稳定的中性层。虽然材料的牌号和厚度相同,但不同折弯方案所采用的受力方式不同,形成的折弯效果也会有所区别。
例如,在天津折弯加工过程中,常见的加工方式包括空气折弯、底部折弯以及压印折弯等。空气折弯主要依靠上模与下模之间的接触,使板材在一定角度下形成折弯,其加工灵活性较高;底部折弯则需要板材与模具形成更充分的接触,对模具匹配和设备压力有更高要求。
如果加工方案选择不合理,就可能导致折弯角度偏差、板材回弹过大,甚至出现局部变形等问题。因此,即使使用同样的材料,也需要根据产品结构和精度要求,选择适合的折弯方式。
二、模具选择直接影响折弯角度和尺寸精度
模具是影响折弯成品效果的重要因素之一。不同的模具结构、开口尺寸和圆角设计,会改变板材在折弯过程中的受力情况。
例如,V型下模的开口尺寸会影响折弯时的弯曲半径和所需压力。如果模具开口过小,可能导致板材承受的压力过大,出现表面压痕、局部变形等问题;如果开口过大,则可能使折弯半径增大,影响产品尺寸和角度精度。
对于一些需要较高尺寸精度的钣金产品,天津折弯加工厂还需要结合材料厚度、折弯角度以及产品结构,合理选择上下模具。
此外,模具的磨损程度、安装位置和设备对中情况,也会影响加工效果。即使是同一套模具,如果安装不准确或长期使用后出现磨损,也可能导致折弯角度不一致、工件两侧尺寸存在偏差等问题。
三、不同材料的回弹特性需要采用不同的补偿方案
虽然客户提供的材料可能完全相同,但不同加工方案对材料回弹的处理方式不同,仍然会导致成品效果存在差异。
所谓回弹,是指金属板材在折弯外力解除后,由于弹性变形恢复而产生的角度变化。通常情况下,材料强度越高、折弯半径越大,回弹现象就越需要重视。
例如,使用同样厚度的不锈钢板进行折弯时,如果采用普通折弯角度进行加工,可能无法达到图纸要求的角度。这时就需要通过调整折弯深度、增加角度补偿或者优化加工参数等方式,控制回弹带来的影响。
如果加工人员没有充分考虑材料的回弹特性,就可能出现工件角度偏大、尺寸不一致等问题。
因此,专业的折弯加工厂通常会根据材料的实际性能和加工经验,制定相应的折弯补偿方案,并通过试折、测量和参数调整,确保成品符合设计要求。
四、加工顺序不同,也会影响产品整体质量
对于结构复杂的钣金产品,折弯顺序同样是影响成品效果的重要因素。
例如,一个钣金外壳可能需要经过多个方向的折弯。如果加工顺序安排不合理,就可能导致已经折弯的部位与设备、模具发生干涉,影响后续加工操作。
同时,多道折弯之间还存在尺寸累积误差的问题。如果前一道折弯出现偏差,后续加工又没有进行及时调整,就可能使产品出现孔位偏移、边缘不平整或者整体尺寸超差等现象。
合理的加工方案,需要提前分析产品结构,确定折弯顺序、定位方式以及必要的工装辅助措施。对于结构复杂或精度要求较高的产品,还需要通过三维展开和工艺模拟等方式,提前识别潜在的加工问题。
这样不仅能够提高加工效率,也有助于保证产品的一致性和稳定性。
五、设备精度和操作经验决定加工方案的实际效果
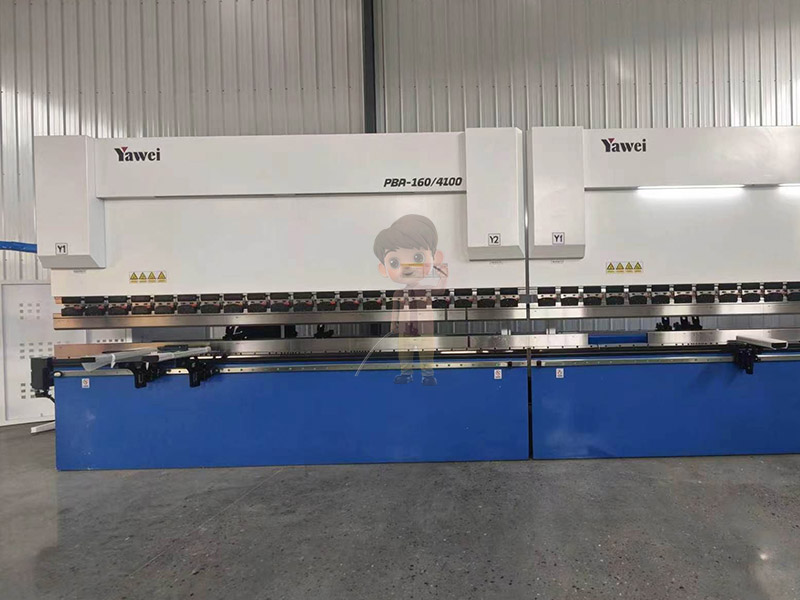
不同天津折弯加工厂所使用的设备,在加工精度、压力控制、数控系统以及自动化程度等方面,可能存在一定差异。
高精度数控折弯设备能够根据加工程序,较为准确地控制折弯角度、定位尺寸和加工压力。但设备本身的精度,并不意味着所有产品都能自动达到理想效果。
在实际生产中,操作人员还需要根据材料状态、板材尺寸以及产品结构,合理调整加工参数。对于长尺寸工件、多道折弯工件以及高精度产品,操作经验往往能够帮助加工人员更快地发现问题,并及时调整工艺。
例如,当发现工件两端角度存在差异时,需要判断是设备精度、模具安装还是材料变形所造成的,再采取针对性的调整措施。
这也是为什么同样的材料、相似的设备条件,不同加工厂仍然可能生产出质量不同的产品。
六、合理的加工方案能够降低成本,提高成品稳定性
不同加工方案不仅影响产品质量,还会影响生产效率和加工成本。
如果加工方案设计不合理,可能需要反复试折、返工,甚至重新制作工件,造成材料浪费和交期延误。相反,如果加工厂能够在生产前充分分析产品图纸,结合材料特性、模具条件和设备能力制定合理的工艺方案,就能够减少不必要的加工环节,提高一次加工合格率。
对于批量生产的钣金产品而言,加工方案的稳定性尤其重要。只有确保每一道工序的加工参数、定位方式和质量要求保持一致,才能减少批次之间的质量差异。
同样的材料并不意味着能够获得完全相同的成品效果。 材料只是加工的基础,真正决定产品质量的,是材料性能与加工工艺之间的匹配程度。
天津折弯加工厂在承接钣金加工业务时,应当根据产品的实际需求,综合考虑折弯方式、模具选择、回弹补偿、加工顺序以及设备精度等因素,制定科学合理的加工方案。只有将材料特性与加工工艺充分结合,才能在保证产品尺寸精度和外观质量的同时,提高生产效率,降低加工成本,为客户提供更加稳定、可靠的钣金折弯加工服务。